-
メール
shouwang6368@126.com
-
電話
18051034886
-
住所
南京市li水経済開発区団山東路19号
Nanjing Shouwang Machinery Equipment Co., Ltd
自動配合システム:正確な制御量・効率的な協同作業
日付:2025-09-29読み:3
自動配合システム:正確な制御量・効率的な協同作業
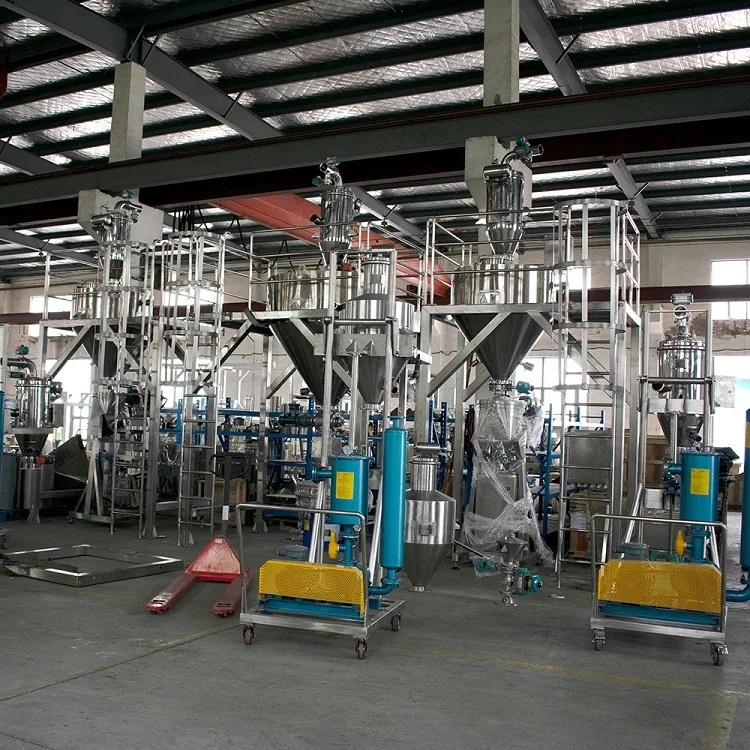
自動原料システム自動化設備を通じて多種の材料を予め設定された割合で正確に混合することを実現する核心生産ユニットであり、化学工業、食品、医薬、建材などの原料精度、効率及び安全性に対する要求が高い業界に広く応用されている。その仕事の質は直接最終製品の品質を決定し、以下の7つの仕事の要点を重点的に制御する必要がある:
一、前期:材料特性とシステム適合性のマッチング
原料を配合する前に、材料属性を明確にし、システム設計と材料特性の「正確な配合」を確保し、配合不適切による原料誤差や設備故障を避ける:
品目属性分析
材料の重要なパラメータを記録する:粒度(粉末/粒子/小塊)、湿度(湿気を吸収しやすいかどうか塊)、流動性(架橋閉塞しやすいかどうか)、腐食性(防腐材質が必要かどうか)、可燃性爆発性(防爆設計が必要かどうか)、
例:食品業界の小麦粉(易揚塵)には負圧除塵装置が必要であり、化学業界の腐食性液体にはステンレス計量タンクが必要であり、建材業界の砂利(高摩耗)には耐摩耗材質のスクリューコンベアが必要である。
システム選択適合
計量装置の適合:流動性の良い材料は「ベルト秤」「螺旋秤」、粘性材料は「秤量モジュール+攪拌タンク」、液体材料は「電磁流量計」「容積式計量ポンプ」、
輸送設備の適合:粉末材料用チューブチェーンコンベア/負圧吸着機、粒子材料用ベルトコンベア/バケットリフト、輸送設備の選択ミスによる材料の残留または損失を回避する。
二、核心:原料精度の全プロセス制御
「精度」は自動原料システムの核心目標であり、「計量、制御、校正」の3方面から閉ループ管理を確立する必要がある:
計量装置の精度保証
生産精度の要求に合致する計量設備を選択する:例えば医薬業界は精度±0.1%の計量センサーを必要とし、建材業界は±0.5%まで緩和することができる、
計量装置の取り付け規範:計量モジュールは水平に取り付け、振動干渉を避ける(ダンパーパッドを取り付けることができる)、流量計はポンプ本体、バルブから離れ、流体の乱れによる誤差を減らす必要がある。
PLCプログラム精密制御
事前に「セグメント化原料ロジック」を設定する:大口材料(比率>50%)に対して、「快速供給+低速補充」モード(例えば90%定格量を追加してから、100%までゆっくり補充する)を採用して、材料のオーバーシュートを避ける、
リアルタイムデータフィードバック:センサーを通じて計量データをリアルタイムでPLCに転送し、ある材料原料量の偏差が事前設定値(±0.3%)を超えた場合、システムは自動的に一時停止し、警報し、手動で確認してから継続する。
定期的な較正と検証
日常校正:毎日クラス前に標準分銅(秤量装置に対して)、標準流量計(流量計に対して)で計量設備を校正し、校正データを記録する、
周期性検証:毎月「実際の原料量と理論値の比較テスト」を行い、例えば理論原料100 kg(A材料60 kg+B材料40 kg)、実際に計量した後の偏差は≦事前設定精度が必要で、さもなくば設備故障(例えばセンサードリフト、ベルトスリップ)を調査する。
三、効率:原料プロセスのリズム協同
「待機型非効率」を回避するには、「順序最適化、設備連動」により全体の効率を向上させる必要がある:
原料順序の最適化
「先大後小、先乾後湿」の原則に従う:先に占有率の高い大口材料(例えば建築材料に砂利を先に加え、セメントを加える)を配合し、小材料が大口材料に覆われることによる混合ムラを減少する、まず乾性材料を配合し、それに液体/粘性材料を添加し、設備の粘性材料を避ける、
多材料並列原料:システムに複数の独立した計量ユニット(例えば、複数組の計量タンク)があれば、同時に異なる材料を計量することができ(例えば、A材料は1#タンクで計量し、B材料は2#タンクで計量する)、計量が完了したら同時に混合設備に入れ、総時間を短縮する。
デバイス連動制御
「上料−計量−除去−混合」連動ロジックを確立する:計量タンクがA料計量を完了した後、システムは自動的に除去弁を起動して開き、同時に上料設備に次のロットA料の補充を通知する、
設備の空転を避ける:もし混合設備が前のロットの混合を完成していないならば、システムは自動的に後続の材料の材料除去を一時停止して、材料が材料除去口に堆積することを防止する。
四、安全:設備と材料のリスクを回避する
自動原料システムは電気、機械、材料(一部は燃えやすく爆発しやすい/有毒)に関連し、多層安全防護を構築する必要がある:
設備安全防護
機械防護:輸送設備(例えばベルト、チェーン)に防護カバーを取り付け、計量タンク/混合タンクにリミットスイッチ(超圧/超液位防止)を設け、急停止ボタンは設備周辺1.5 mの範囲内で触れることができる、
電気安全:防爆シーン(例えば化学工業)は防爆モーター、PLC及びケーブルを選択し、設備の接地抵抗≦4Ω、静電気蓄積による事故を避ける。
品目安全管理
有毒/腐食性物質:密封式計量タンク+配管輸送を採用し、操作者は防毒マスク/防食手袋を着用し、設備周辺に応急洗眼器、シャワー装置を設置する必要がある、
可燃性爆発物:システムは静電防止(例えば配管接地、非金属部品の導電処理)が必要であり、火花が発生しやすい部品(例えば鉄スクレーパ)の使用を禁止し、現場に可燃性ガス検出器を設置する。
異常応急処置
事前に故障処理ロジックを設定する:例えば、材料詰まり(センサが計量タンクに材料が落ちていないことを検出した)、システムは自動的に振動器(或いは逆方向輸送)を起動して整理し、10秒以内に解決しなければ停止して警報する、
人工緊急時対応権限:システムが故障した場合、操作者は「手動モード」を通じて危険設備(例えば供給バルブを閉鎖し、モータを停止する)を切断し、事故の拡大を回避することができる。
五、清潔:材料の交差汚染を防止する
特に食品、医薬業界では、「交差汚染なし」は硬性の要求であり、設備の清潔と残留管理制御をしっかりと行う必要がある:
クリーンプロセスの標準化
ロット間洗浄:ロットの原料を完成するたびに、計量タンク、アンカーバルブ、輸送管路を洗浄する(乾性材料は圧縮空気でパージし、粘性/液体材料は清水/専用洗浄剤で洗浄する)、
材料交換清掃:材料品種を交換する前に、「清掃検証」を行う必要がある(例えば、白いガーゼでパイプの内壁を拭き、残留が見られない、或いはサンプリング測定残留量≦10 ppm)、清掃に合格した後、次のロットを起動することができる。
清掃設備の適合
清掃しやすい設計:計量タンク、配管内壁は滑らか(粗さRa≦0.8μm)で、死角を避ける必要がある、クイック組立式配管接続(カチューシャ接続など)を選択し、取り外しや清掃を容易にする。
専用洗浄装置:食品業界は「CIPオンライン洗浄システム」(その場洗浄)を追加し、高温高圧洗浄液を通じて設備内部を自動的に洗浄し、人工操作を減らすことができる。
六、監視:全プロセスデータの可視化と遡及
データモニタリングを通じて「トレーサビリティ、分析可能」を実現し、問題の調査とプロセスの最適化を容易にする:
リアルタイム監視とアラーム
中制御室に設置された監視インタフェース:リアルタイムで各材料の計量値、設備の運行状態(例えばモータ電流、バルブスイッチ)、異常情報(例えば精度基準超過、設備故障)を表示し、警報情報は音声と光の提示と記録が必要である、
重要パラメータオーバーラン管理制御:例えば計量精度、混合時間、設備温度などのパラメータがタイムアウトした場合、システムは自動的に一時停止してロックし、手動で原因を確認してからロックを解除する必要がある。
データ追跡と分析
データ保存:各ロットの原料の「材料名、ロット番号、計量データ、操作者、設備状態、時間」を記録し、データ保存時間は業界規範(例えば医薬業界保存≧3年)に符合しなければならない、
データ分析:定期的(例えば毎週)に原料精度合格率、設備故障率を統計し、偏差の原因(例えばある材料の頻繁な精度が基準を超えて、センサーの老化かもしれない)を分析し、目的に応じて最適化(例えばセンサーを交換する)する。