-
メール
13468450892@163.com
-
電話
13468450892
-
住所
煙台市芝罘区華海路1号内88号
Yantai Haoming Microwave Equipment Co., Ltd
マイクロ波茶葉乾燥機の外観と構造の完全性検査
日付:2025-10-27読み:2
マイクロ波茶葉乾燥機の使用前の検査作業は設備の安全、効率的な運行を確保する重要な一環であり、主に以下のいくつかの方面を含む:
一、外観と構造の完全性検査
1.機械部品の締結性確認
ドアロック装置の検証:設備のハッチを繰り返し開閉し、電磁ロックが正常に噛合しているかどうかをテストし、マイクロ波漏洩防護が有効であることを確保する。特に密封ゴムストリップに老化亀裂の兆候があるかどうかに注目し、必要に応じて速やかに交換する。
ブラケットの安定性検査:機械全体のフレームを揺動し、底部の脚が水平に接地されているかどうかを検査し、アンカーボルトを調整して振動源を除去する。ベルトコンベア付き機種では、ローラーアセンブリを手動で回して引っ掛かりがないことを確認する必要があります。
2.キャビティ内部清浄度検査
懐中電灯を用いて乾燥チャンバ内壁に照射し、残留茶末、堆積塵及び異物を重点的に整理する。金属表面の酸化斑点は、マイクロ波反射効率に影響を与えないように、細かいサンドペーパーで研磨処理することができる。同時に排風口フィルター網に詰まった綿毛を除去し、換気の円滑化を保証する。
二、マイクロ波茶葉乾燥機の電気システム安全性試験
1.電源接続規範性審査
設備銘板に表示された電圧レベル(通常380 V三相五線方式)に基づいて、配線端子が色標によって正しく接続されているかどうかを確認する。マルチメーターを用いて相毎に電圧平衡度を測定し、偏差は±5%以内に制御すべきである。接地抵抗は4Ω未満であり、接地杭の実測により検証することができる。
制御盤内の各遮断器の状態を点検し、漏電保護器(動作電流≦30 mA)の機能が正常であることを確認する。過負荷モードをシミュレーションして、急速にトリップオフできるかどうかを観察してみましょう。
2.回線絶縁性能検査
メガヨーロッパメーターを用いて動力線とケーシング間の絶縁抵抗値を測定し、標準要求は2 MΩ以上である。高周波ケーブルの接続部に破損がないかどうかを重点的に検査し、高圧容量ケーシングのドアは必ず閉鎖してインターロックしなければならない。老朽化が深刻なケーブルの場合は、1本ずつ交換することをお勧めします。
三、マイクロ波茶葉乾燥機マイクロ波システム専用調整
1.マグネトロン作動状態の事前検査
負荷を遮断した場合に発生器を起動し、オシロスコープを用いて陽極電圧波形が正弦波規則に合致しているかどうかを観測する。正常時には安定した平滑曲線を呈し、バリや歪みが発生するとマグネトロンの老化に交換が必要であることを示している。異常な発火音がないかどうかを聞きながら、すぐに停止して点検する。
2.空荷共振器同調
標準負荷(例えば純水バッグ)を置いて冷間試験を行い、導波路短絡ピストン位置を最大電界強度指示が得られるまで段階的に調整する。この時、電力計の示度は設計定格値の90%以上に達し、分布均一性誤差は±15%を超えないこと。後続の生産基準値として最適なパラメータを記録します。
四、マイクロ波茶葉乾燥機の伝動機構の動態検査
1.輸送システムの同期性調整
点動制御コンベアは正逆転しており、チェーンの緊張度が適切か(垂下量約20 mm)を検査する。ベルトのずれ量は、ローラ幅の3分の1を超えてはならず、ずれ取りローラ角度を調整することで軌跡を補正することができる。回転数センサフィードバック信号はPLC設定値と一致し、誤差は±2 rpm内に制御する必要がある。
2.フリップ装置の有効性検証
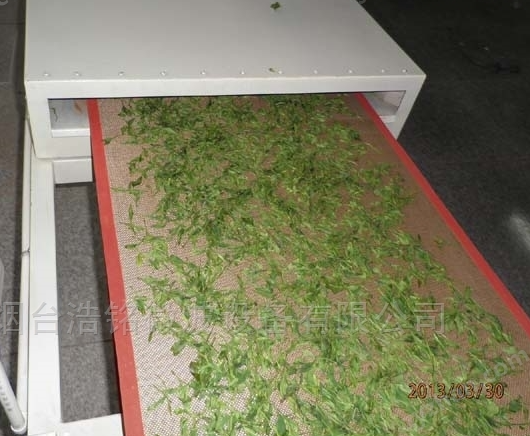
材料床に模擬茶葉(緑豆で代用可能)を均一に散布し、振動電機を開いた後、材料の反転周波数を観察した。理想的な状態では、毎分4〜6回の完全なサイクルを完了し、局所的な堆積現象はありません。偏心ブロックの角度を調整すると、振動幅を微調整することができます。
前の記事:マイクロ波茶葉乾燥機の核心的優位性の解読