-
メール
wuxishuangrui@163.com
-
電話
13861731823
-
住所
無錫市恵山区前洲鎮北七房工業園
Wuxi Shuangrui Machinery Co., Ltd
テーパベルト真空乾燥機の実際の操作過程における故障の対応解決方法の共有
日付:2025-07-18読み:2
テーパベルト真空乾燥機は実際の操作過程で様々な要因の影響により、いくつかの故障が生産効率と製品品質に影響を与える可能性がある。ここでは、テーパ付きスクリューベルト真空乾燥機のこれらの故障をどのように解決するかについて説明しましょう。
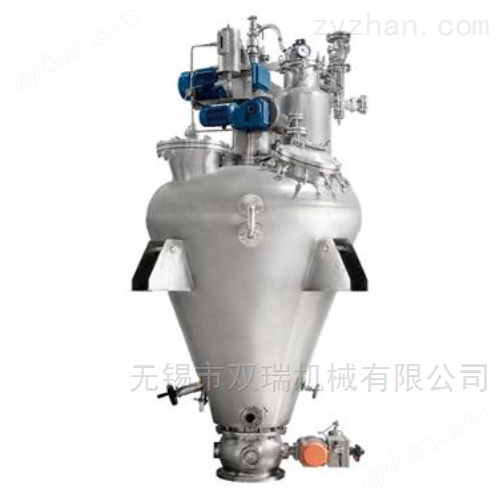
本文は詳細にテーパねじベルト真空乾燥機のよくある故障とその解決方法を紹介し、ユーザーが迅速に問題を解決し、設備の安定した運行を確保するのを助ける。
1、真空度不足
現象の説明:乾燥中、真空度が設定値に達しないか、徐々に低下し、材料の乾燥が不十分になる。
可能な理由:
真空ポンプの故障:真空ポンプの性能が低下または密封不良である。
漏洩点の存在:システム中の配管接続部、フランジインタフェースなどの部位に漏洩がある可能性がある。
ソリューション:
真空ポンプを検査する:定期的に真空ポンプの動作状態を検査し、油位、油質及びポンプ本体内部部品の摩耗状況を含む。必要に応じて潤滑油を交換したりポンプ本体を修理したりします。
漏洩点の排出:石鹸水を用いて各接続部に塗布して気泡テストを行い、漏洩点を見つけて修復する。微小な漏れに対しては、ネジの締め直しやガスケットの交換が考えられます。
2、温度制御が機能しない
現象の説明:加熱温度は設定値または変動が大きく達成できず、材料の均一な乾燥効果に影響する。
可能な理由:
温度制御計器の故障:温度センサの損傷または温度制御器の設定が不適切である。
加熱素子の問題:電気加熱棒または蒸気加熱管の表面のスケールまたは老化は、伝熱効率を低下させる。
ソリューション:
校正温度制御計器:温度センサが正常に動作しているかどうかを検査し、必要に応じて校正または交換を行う。同時に、プロセス要求に基づいて温度制御器パラメータを調整する。
加熱素子の整理:加熱素子表面のスケールを定期的に洗浄し、良好な熱伝導性能を保証する。部品の劣化が激しい場合は、速やかに交換する必要があります。
3.材料が筒壁に付着する
現象の説明:乾燥が終わった後、一部の材料が筒壁に付着し、除去が難しく、次のロットの生産品質に影響を与える。
可能な理由:
攪拌速度が低すぎる:螺旋帯の攪拌速度が速くなく、材料を十分に混合できなかった。
材料特性の変化:一部の高粘性材料は乾燥中に癒着を形成しやすい。
ソリューション:
最適化攪拌速度:材料の性質に応じて螺旋帯の攪拌速度を適切に高め、材料が十分に反転し、接着現象を減少することを確保する。
前処理材料:付着しやすい材料に対して、供給前に適量の分散剤を添加したり、材料の形態(粉砕など)を変えたりして、流動性を改善することができる。
4.排出が滞っている
現象の説明:乾燥が完了すると、材料の排出が困難になり、排出口を塞ぐこともある。
可能な理由:
排出口の設計が不合理である:排出口の直径が小さすぎるか、形状が材料の流れに不利である。
残留物の硬化:長い間清潔ではなく、排出口周辺に蓄積された物の硬化を引き起こす。
ソリューション:
排料口の設計を改善する:排料口の寸法を増大し、そして材料の流出を容易にする傾斜角度設計を採用する。
定期的に排出口を整理する:使用が終わるたびに、直ちに排出口周辺の残留物を整理し、硬化を防止する。