-
メール
benwu@aojizhineng.com
-
電話
18058851560
-
住所
浙江省温州市龍湾区浜海二路580号B棟5階
Wenzhou Aoji Intelligent Technology Co., Ltd
ダクト洗浄器充填ラインのプロセスフロー
日付:2025-10-28読み:0
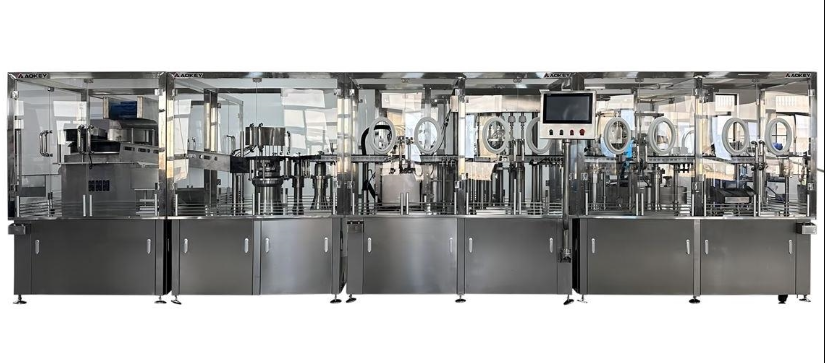
カテーテル洗浄器充填生産ラインは医療消耗品生産分野におけるカテーテル洗浄器の製造に特化した自動化されたパイプラインであり、医療レベルの衛生基準と用量精度の要求を厳格に遵守し、一貫した工程を通じて洗浄液処理、容器加工、製品検査などの操作を完了し、カテーテル洗浄器の使用安全性と完成品の一致性を保障し、後続製品の検査、出庫に安定した生産基礎を提供する必要がある。以下では、製造順序に従ってそのプロセスを詳細に解析します。
一、カテーテル洗浄器充填生産ラインのプロセス
1、品目とコンテナの前処理
•洗浄液の調製:予め設定された調合方法に従って精製水、薬剤などの原料を専用調製タンクで混合し、均一に攪拌した後、フィルター濾過によって不純物を除去し、洗浄液の清浄度が基準を満たすことを確保する、調製完了後、洗浄液を密閉貯液タンクに一時保存し、恒温環境を維持して成分変化を回避した。
•容器の洗浄消毒:パイプ洗浄器の空き瓶はコンベヤーベルトを通じて洗浄ステーションに入り、まず高圧精製水を経て内壁を洗浄し、表面の粉塵と汚れを除去する、その後、消毒室に入り、紫外線または高温滅菌方式で消毒を行い、消毒後、風刀で容器表面の水分を乾かし、残留液体が洗浄液の品質に影響を与えないようにした。
2、定量充填操作
•材料輸送:貯液タンク中の洗浄液は無菌配管を通じて充填ステーションに輸送され、配管は全過程密閉され、外気との接触による汚染を回避する、輸送中、流量センサーはリアルタイムで液体の流速を監視し、供給液の安定を確保する。
•正確な充填:容器はコンベヤーベルトを経て充填ステーションに到着した後、位置決め機構はそれを固定し、充填ヘッドは下降して容器口に貼り合わせ、予め設定された用量で充填を行う、充填が完了すると、充填ヘッドが自動的に持ち上げられ、同時に漏れ防止アセンブリが起動し、残留液体が容器外やコンベアに滴下しないようにする。
3、容器の封口と密封性検査
•封口操作:充填後の容器はコンベヤーベルトとともに封口ステーションに入り、容器のタイプに応じて対応する封口方式を選択する――螺口瓶は自動蓋機を用いて蓋を締め、複合膜袋はヒートシール機を用いて袋口を密封する、封口中、設備はリアルタイムで回転蓋トルク或いはヒートシール温度を監視し、封口がしっかりしていることを確保する。
•密封性初検査:密封後の製品は密封性検査ステーションに入り、負圧検査或いは水浸し検査により密封所に漏れがあるかどうかを検査する、漏れが検出された場合、機器は製品を自動的にマークし、後続の除去を待つ。
4、オンライン品質検査と不適合品の除去
•外観と線量検査:製品が視覚検査ステーションに入り、カメラが容器の外観を撮影し、破損、汚れ、ラベルのずれなどの問題がないかどうかを検査する、同時に秤量センサーを通じて製品の総重量を測定し、間接的に充填用量が要求に合致しているかどうかを検証し、偏差が制限時間を超えて不適合品と表記した。
•不適合品の除去:検査が完了した後、製品は除去ステーションに到着し、選別機構は標識された不適合品をコンベアベルトから分離し、専用回収箱に送り込み、合格品は引き続き次の段階に輸送する。
5、完成品の整理と一時保存
•表面乾燥とラベル:合格品は乾燥ステーションに入り、風刀は容器表面に残留する可能性のある水分や粉塵を吹き払う、その後、ラベリングステーションに入り、ラベリングマシンは製品ラベルを容器指定位置に正確に貼り付け、ラベルが平らで気泡がないことを確保した。
•梱包と一時保管:ラベル貼付後の完成品はコンベヤベルトを通じて梱包ステーションに入り、自動梱包機は製品を設定数量通りに梱包箱に入れ、梱包完了後、梱包箱はコンベヤベルトを通じて完成品倉庫に搬送して一時保管し、後続の検査と出庫を待つ。