-
メール
mark@coruma.cn
-
電話
15021117131
-
住所
上海市閔行区元江路525号3号棟1階
グリース研磨機:研磨効果を決定する核心技術パラメータ
日付:2025-12-24読み:0
グリースの均一性と繊細さは直接その潤滑性能に影響し、研磨機はグリース生産の核心設備として、機械力を通じて基礎油、増粘剤と添加剤の十分な融合を実現する。研磨媒体規格、回転速度範囲、研磨チャンバ圧力及び処理量の4つのコア技術パラメータは、研磨効果の優劣を共に決定した。これらのパラメータと生産ニーズを正確にマッチングさせることは、高品質グリースを生産し、設備の潤滑信頼性を保障する鍵である。
研磨媒体の規格はグリース粒子の細分化程度を調整する核心要素であり、その粒径、材質と充填率は研磨精度に直接影響する。リチウム系グリースなどの従来品については、1 ~ 3 mmのジルコニアビーズを媒体として選択すれば需要を満たすことができ、その高硬度特性は縮合剤凝集体を効果的に破砕し、粒子粒径を20μm以下に制御することができる。高精密設備用の極圧グリースを生産する場合は、0.5-1 mmの超微細コランダム媒体に交換し、多段研磨に合わせて5μm以下の粒径要求を実現する必要がある。媒体充填率は研磨チャンバ容積の75%〜85%に厳格に制御する必要があり、低すぎると研磨接触の頻度を減少させ、高すぎると媒体の相互押出を招き、エネルギー伝達効率を低下させ、さらに設備の振動を引き起こす。
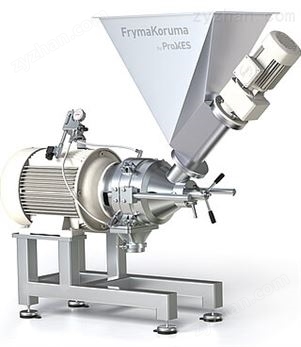
回転速度範囲は研磨機のエネルギー入力強度を決定し、研磨効率と材料分散効果に直接影響する。回転速度が低すぎると、媒体は十分な運動エネルギーを得ることができず、縮合剤粒子は効果的に破砕されにくく、研磨後のグリースが不均一で粒子感があるという問題が発生しやすい、回転速度が高すぎると、遠心力が大きすぎるために媒体と材料の壁が張られ、「デッドボリューム」が形成され、同時に大量の摩擦熱が発生し、基油の揮発や添加剤の失効を招く可能性がある。異なるタイプのグリースは異なる回転速度に適合する:汎用カルシウム基グリースを生産する時、回転速度は800-1200 r/minに設定するのが適当である、一方、粘度の高い複合スルホン酸カルシウム系グリースについては、せん断力を強化し、材料が十分に混合されるように回転速度を1500 ~ 2000 r/minに引き上げなければならない。
研磨チャンバ圧力は媒体と材料の接触強度を変えることによって、研磨効果をさらに最適化し、グリースの安定性を高める重要なパラメータである。適切な加圧は媒体間の隙間を縮小し、せん断と押出作用を強化し、添加剤を基油中により均一に分散させることができる。通常のグリースを生産する時、研磨室の圧力は0.2-0.4 MPaに制御すればよい、船舶用グリースの生産など、グリースの耐水性と機械的安定性を向上させるには、圧力を0.5-0.8 MPaに高め、増粘剤の三次元網目構造の形成を促進する必要がある。しかし、圧力が高すぎると設備の密封損失が増加し、材料の温度が急激に上昇する可能性もあるため、圧力と温度連動制御システムを配備し、動的な調節を実現する必要がある。
処理量は設備パラメータと正確に一致し、「大きな馬が小さな車を引く」または「小さな馬が大きな車を引く」という効率損失を避ける必要がある。処理量が小さすぎると研磨チャンバ内の材料が不足し、媒体の空転が摩耗を激化させる、処理量が大きすぎると、材料の空洞内滞留時間が不足し、研磨が不十分になる。実験室の小型研磨機の処理量は通常1-5 L/hで、配合処方の研究開発と小ロットの試作に適している、工業生産ライン用研磨機の処理量は50-200 L/hに達することができ、大容積研磨キャビティと高出力モータを組み合わせる必要がある。実際の生産において、処理量は回転数、圧力と協同して調整する必要があり、例えば処理量を上昇させる場合、回転数と圧力を適切に上昇させ、研磨効果が影響を受けないことを確保することができる。
自動車軸受用グリースから大型機械極圧グリースまで、研磨機のパラメータマッチングは常に製品性能ニーズを中心に展開されている。研磨媒体の規格は精度ベースラインを決定し、回転速度範囲はエネルギー入力を制御し、研磨チャンバ圧力は分散効果を最適化し、処理量は生産規模に適合する。四大パラメータの協同最適化により、グリースが均一で繊細な品質要求に達することを確保することができ、また生産効率を高め、エネルギー消費を低減することができる。グリースの応用シーンの多元化に伴い、パラメータの正確な調整と知能監視機能を備えた研磨機は、グリース生産を保障する核心的な支持となるだろう。